当前位置:
首页 >
技术文章 > 隐蔽的致命缺陷:锂电池隔膜电弱点如何触发电池热失控
隐蔽的致命缺陷:锂电池隔膜电弱点如何触发电池热失控
发布时间:2026/10/9 8:39:50浏览:17次
锂电池隔膜的电弱点是影响电池安全性的核心微观缺陷,其特点可系统归纳为以下几方面:
- 微观结构特征
电弱点并非宏观可见缺陷,而是存在于隔膜内部的微米级绝缘薄弱点,典型形态包括:
- 微孔:由生产过程中异物刺穿或拉伸应力不均形成;
- 金属/碳杂质颗粒:源于原料污染或设备磨损引入的导电性异物;
- 厚度不均区:涂布或拉伸工艺波动导致局部薄膜变薄;
- 凝胶点或未熔融聚合物团聚体:高分子材料熔融不充分形成的结构缺陷。
这些缺陷在隔膜中的分布具有随机性与隐蔽性,常规光学检测无法识别,需通过高压电场击穿法进行精准定位。
- 形成机制与成因
电弱点主要源于制造过程中的工艺波动与环境污染:
- 原材料污染:粉尘、金属屑等杂质混入聚烯烃原料;
- 工艺控制偏差:拉伸速率不稳定、温度场不均导致薄膜厚度波动;
- 设备磨损:辊筒、刀具磨损引入金属微粒;
- 环境洁净度不足:生产环境中悬浮颗粒沉降于膜面。
上述因素共同作用,使隔膜局部区域的绝缘性能显著低于整体水平,形成“电学短板”。
- 对电池安全的破坏机制
电弱点是触发热失控链式反应的关键起点:
- 局部击穿:电池工作电压(3.0–4.2V)下,电弱点处电场集中,绝缘失效,形成电子通路;
- 微短路发热:电子穿透隔膜,正负极间产生局部电流,焦耳热使温度骤升至数百摄氏度;
- SEI膜分解:温度达90℃时,负极固体电解质界面膜(SEI)分解,释放可燃气体;
- 正极释氧:温度超200℃,三元或钴酸锂正极释放氧气;
- 电解液燃烧:有机电解液在高温与氧气共同作用下燃烧,引发爆炸性热失控。
该过程可在数秒内完成,是锂电池起火、爆炸的首要诱因。
- 行业量化标准与控制阈值
尽管GB/T 36294-2018与IEC 60674-2标准明确了电弱点的测试方法(直流5–6kV、卷膜式、自动记录击穿点),但未直接规定允许密度上限。行业实践中,基于安全等级要求,形成以下共识性控制标准:
|
锂电池隔膜电弱点特性及安全影响分析
锂电池隔膜的电弱点是影响电池安全性的核心微观缺陷,其特点可系统归纳为以下几方面:
- 微观结构特征
电弱点并非宏观可见缺陷,而是存在于隔膜内部的微米级绝缘薄弱点,典型形态包括:
- 微孔:由生产过程中异物刺穿或拉伸应力不均形成;
- 金属/碳杂质颗粒:源于原料污染或设备磨损引入的导电性异物;
- 厚度不均区:涂布或拉伸工艺波动导致局部薄膜变薄;
- 凝胶点或未熔融聚合物团聚体:高分子材料熔融不充分形成的结构缺陷。
这些缺陷在隔膜中的分布具有随机性与隐蔽性,常规光学检测无法识别,需通过高压电场击穿法进行精准定位。
- 形成机制与成因
电弱点主要源于制造过程中的工艺波动与环境污染:
- 原材料污染:粉尘、金属屑等杂质混入聚烯烃原料;
- 工艺控制偏差:拉伸速率不稳定、温度场不均导致薄膜厚度波动;
- 设备磨损:辊筒、刀具磨损引入金属微粒;
- 环境洁净度不足:生产环境中悬浮颗粒沉降于膜面。
上述因素共同作用,使隔膜局部区域的绝缘性能显著低于整体水平,形成“电学短板”。
- 对电池安全的破坏机制
电弱点是触发热失控链式反应的关键起点:
- 局部击穿:电池工作电压(3.0–4.2V)下,电弱点处电场集中,绝缘失效,形成电子通路;
- 微短路发热:电子穿透隔膜,正负极间产生局部电流,焦耳热使温度骤升至数百摄氏度;
- SEI膜分解:温度达90℃时,负极固体电解质界面膜(SEI)分解,释放可燃气体;
- 正极释氧:温度超200℃,三元或钴酸锂正极释放氧气;
- 电解液燃烧:有机电解液在高温与氧气共同作用下燃烧,引发爆炸性热失控。
该过程可在数秒内完成,是锂电池起火、爆炸的首要诱因。
- 行业量化标准与控制阈值
尽管GB/T 36294-2018与IEC 60674-2标准明确了电弱点的测试方法(直流5–6kV、卷膜式、自动记录击穿点),但未直接规定允许密度上限。行业实践中,基于安全等级要求,形成以下共识性控制标准:
|
安全等级
|
电弱点密度允许阈值
|
应用场景
|
|
普通消费电子
|
≤ 5 个/m²
|
手机、平板等低功率设备
|
|
动力电池主流
|
≤ 1 个/m²
|
新能源汽车、电动工具
|
|
车规级
|
≤ 0.5 个/m²
|
电动车、自动驾驶系统
|
|
航空/级
|
≤ 0.1 个/m²
|
航天器、潜艇等环境
|
当前头部企业已实现在线全自动检测,检测灵敏度达微米级,确保每卷隔膜在出厂前完成全幅宽扫描。
- 检测方法与定位技术
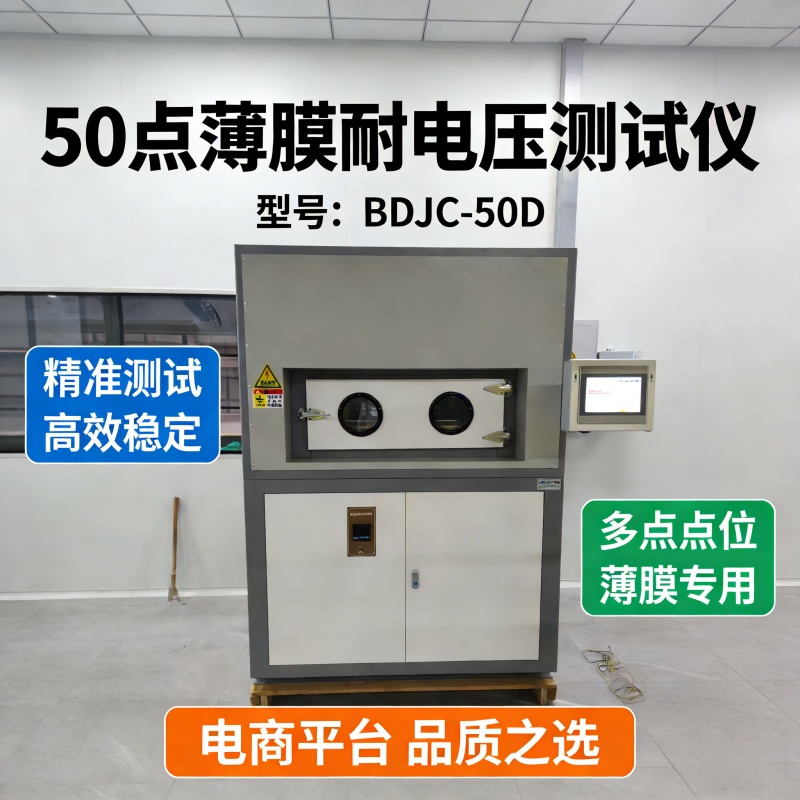
电弱点检测以高压电场击穿法为核心手段,原理是采用连续走带方式向隔膜施加直流高压(5–6kV),当电弱点处发生击穿时,由自动记录系统定位缺陷并统计其单位面积密度:
- 在线走带扫描:隔膜以恒定张力与速度连续通过电极系统,实现全幅宽、全长度扫描,消除检测盲区;
- 击穿点定位:薄弱点处电场集中导致绝缘失效的瞬间,放电信号触发定位机构自动标记缺陷坐标;
- 数据自动采集:系统实时记录击穿电压、缺陷位置与分布图谱,自动统计单位面积电弱点密度并生成检测报表;
- 结果分级判定:依据安全等级阈值自动划分合格区与缺陷区,为裁切、降级或报废处理提供判定依据。
该方法检测灵敏度可达微米级,能够对常规光学检测无法识别的隐蔽性电弱点实现精准定位,是隔膜出厂质量把关的关键手段。
- 质量控制与改善措施
针对电弱点的形成机理,行业从原料、工艺、环境与检测四方面构建全链条控制体系:
- 原料管控:对聚烯烃原料实施杂质筛查与分级管理,采用磁性过滤、多级过滤等手段去除金属微粒;
- 工艺优化:稳定拉伸速率与温度场分布,减少厚度不均区与凝胶点等缺陷的产生;
- 环境治理:提升生产车间洁净度等级,控制悬浮颗粒沉降于膜面造成的污染;
- 设备管理:制定辊筒、刀具等接触部件的定期维护与更换制度,防止设备磨损引入金属杂质;
- 在线全检:对每卷隔膜实施全幅宽自动检测,并建立缺陷图谱数据库,实现质量问题全程追溯。
通过上述措施,头部企业已将电弱点密度稳定控制在动力电池主流(≤1个/m²)乃至车规级(≤0.5个/m²)的阈值以内,为电池安全提供坚实保障。
- 结语:发展趋势与总结
电弱点是锂电池隔膜最隐蔽、最致命的质量缺陷,直接决定电池的安全下限。随着动力电池能量密度提升与快充技术普及,隔膜减薄化趋势使电弱点控制难度进一步加大,行业正从材料、检测与标准三个维度持续发力:
- 材料升级:陶瓷涂覆隔膜通过在基膜表面附着氧化铝、勃姆石等无机颗粒,将隔膜耐热极限由130–140℃提升至160–200℃以上,150℃/1h热收缩率可控制在5%以内,能有效延缓或阻断热失控蔓延;
- 检测升级:电弱点检测设备正向更高电压等级、更高走带速度与AI智能缺陷识别方向发展,实现缺陷自动分类与趋势预警;
- 标准升级:车规级应用对电弱点密度的要求持续趋严,推动全行业向“零电弱点”目标迈进。
对隔膜制造商而言,电弱点控制不仅是安全合规的底线要求,更是构建产品竞争力与品牌信任度的核心环节。
|
|
|
| |
|
|
| |
|
|
| |
|
|
| |
|
|
当前头部企业已实现在线全自动检测,检测灵敏度达微米级,确保每卷隔膜在出厂前完成全幅宽扫描。
- 检测方法与定位技术
电弱点检测以高压电场击穿法为核心手段,原理是采用连续走带方式向隔膜施加直流高压(5–6kV),当电弱点处发生击穿时,由自动记录系统定位缺陷并统计其单位面积密度:
- 在线走带扫描:隔膜以恒定张力与速度连续通过电极系统,实现全幅宽、全长度扫描,消除检测盲区;
- 击穿点定位:薄弱点处电场集中导致绝缘失效的瞬间,放电信号触发定位机构自动标记缺陷坐标;
- 数据自动采集:系统实时记录击穿电压、缺陷位置与分布图谱,自动统计单位面积电弱点密度并生成检测报表;
- 结果分级判定:依据安全等级阈值自动划分合格区与缺陷区,为裁切、降级或报废处理提供判定依据。
该方法检测灵敏度可达微米级,能够对常规光学检测无法识别的隐蔽性电弱点实现精准定位,是隔膜出厂质量把关的关键手段。
- 质量控制与改善措施
针对电弱点的形成机理,行业从原料、工艺、环境与检测四方面构建全链条控制体系:
- 原料管控:对聚烯烃原料实施杂质筛查与分级管理,采用磁性过滤、多级过滤等手段去除金属微粒;
- 工艺优化:稳定拉伸速率与温度场分布,减少厚度不均区与凝胶点等缺陷的产生;
- 环境治理:提升生产车间洁净度等级,控制悬浮颗粒沉降于膜面造成的污染;
- 设备管理:制定辊筒、刀具等接触部件的定期维护与更换制度,防止设备磨损引入金属杂质;
- 在线全检:对每卷隔膜实施全幅宽自动检测,并建立缺陷图谱数据库,实现质量问题全程追溯。
通过上述措施,头部企业已将电弱点密度稳定控制在动力电池主流(≤1个/m²)乃至车规级(≤0.5个/m²)的阈值以内,为电池安全提供坚实保障。
- 结语:发展趋势与总结
电弱点是锂电池隔膜最隐蔽、最致命的质量缺陷,直接决定电池的安全下限。随着动力电池能量密度提升与快充技术普及,隔膜减薄化趋势使电弱点控制难度进一步加大,行业正从材料、检测与标准三个维度持续发力:
- 材料升级:陶瓷涂覆隔膜通过在基膜表面附着氧化铝、勃姆石等无机颗粒,将隔膜耐热极限由130–140℃提升至160–200℃以上,150℃/1h热收缩率可控制在5%以内,能有效延缓或阻断热失控蔓延;
- 检测升级:电弱点检测设备正向更高电压等级、更高走带速度与AI智能缺陷识别方向发展,实现缺陷自动分类与趋势预警;
- 标准升级:车规级应用对电弱点密度的要求持续趋严,推动全行业向“零电弱点”目标迈进。
对隔膜制造商而言,电弱点控制不仅是安全合规的底线要求,更是构建产品竞争力与品牌信任度的核心环节。


 联系QQ:3440125819
 联系邮箱:beiguangjy@163.com
 联系电话:18911397564
 联系地址:北京市海淀区上地科技园十街1号
